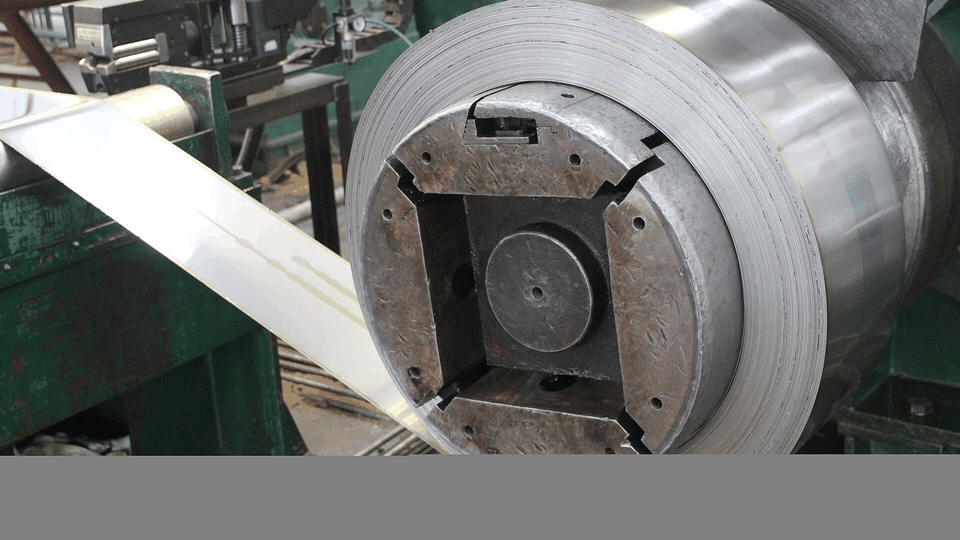
边浪多因卷的内应力沿宽度分布不均,开卷后应力释放。轻度的边浪可以靠矫平机消除,把矫平辊的间隙按板厚减 0.1 至 0.2mm,增加延伸量;重度边浪在矫平后仍会回弹,属于来料问题。
中间瓢曲相反,是中部延伸大于边部。这时候要减小矫平压力,或者把支撑辊的中间段调低,让中部少受延伸。盲目加大压力会把瓢曲变成更复杂的复合板形。
镰刀弯是板在长度方向上弯曲。原因通常是卷的横向厚度不均,或者开平线的两侧张力不一致。先查卷的横向厚度差,超过 0.03mm 的卷不适合做长料。其次检查纠偏装置,光电对边灵敏度下降会导致跑偏,切出来的板自然带弯。
翘头多出现在薄板和开卷初期。开卷张力偏大、矫平辊压得太紧,都会让板头向上翘。把开卷张力降到能稳定送料的最小值,出料侧加一道压辊,翘头基本能控住。
横切刀口的间隙按板厚的 5% 至 8% 取,0.8mm 板用 0.05mm 间隙。间隙过大切口有塌角,过小会剪切硬化甚至崩刃。刀口钝了要磨,不要靠加大压力硬切,硬切会让整条板的边部出现微裂纹。
堆垛时板与板之间要留气隙,用隔纸或者交错堆叠。整垛压得太实,薄板会因自重产生压痕,尤其 0.5mm 以下的板。